ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.
.
ملخص: مع انخفاض الأسعار نتيجةً لزيادة حجم المشتريات، وتحوّل الطلبات نحو الإنتاج بكميات صغيرة وأنواع متعددة، أصبحت القدرة على تغيير الأدوات الجراحية ميزة تنافسية رئيسية لمصنّعي أدوات الإدخال الجراحية أحادية الاستخدام. تتناول هذه المقالة أربعة تحديات فريدة تواجه تغيير أدوات الإدخال الجراحية متعددة الأحجام، وتستخدم منهجية SMED لتوضيح كيفية استغلال وقت التغيير، وتقدم ستة توجيهات منهجية قابلة للتنفيذ لمساعدة المصنّعين على قياس كفاءة تغيير الأدوات الجراحية وتحسينها.
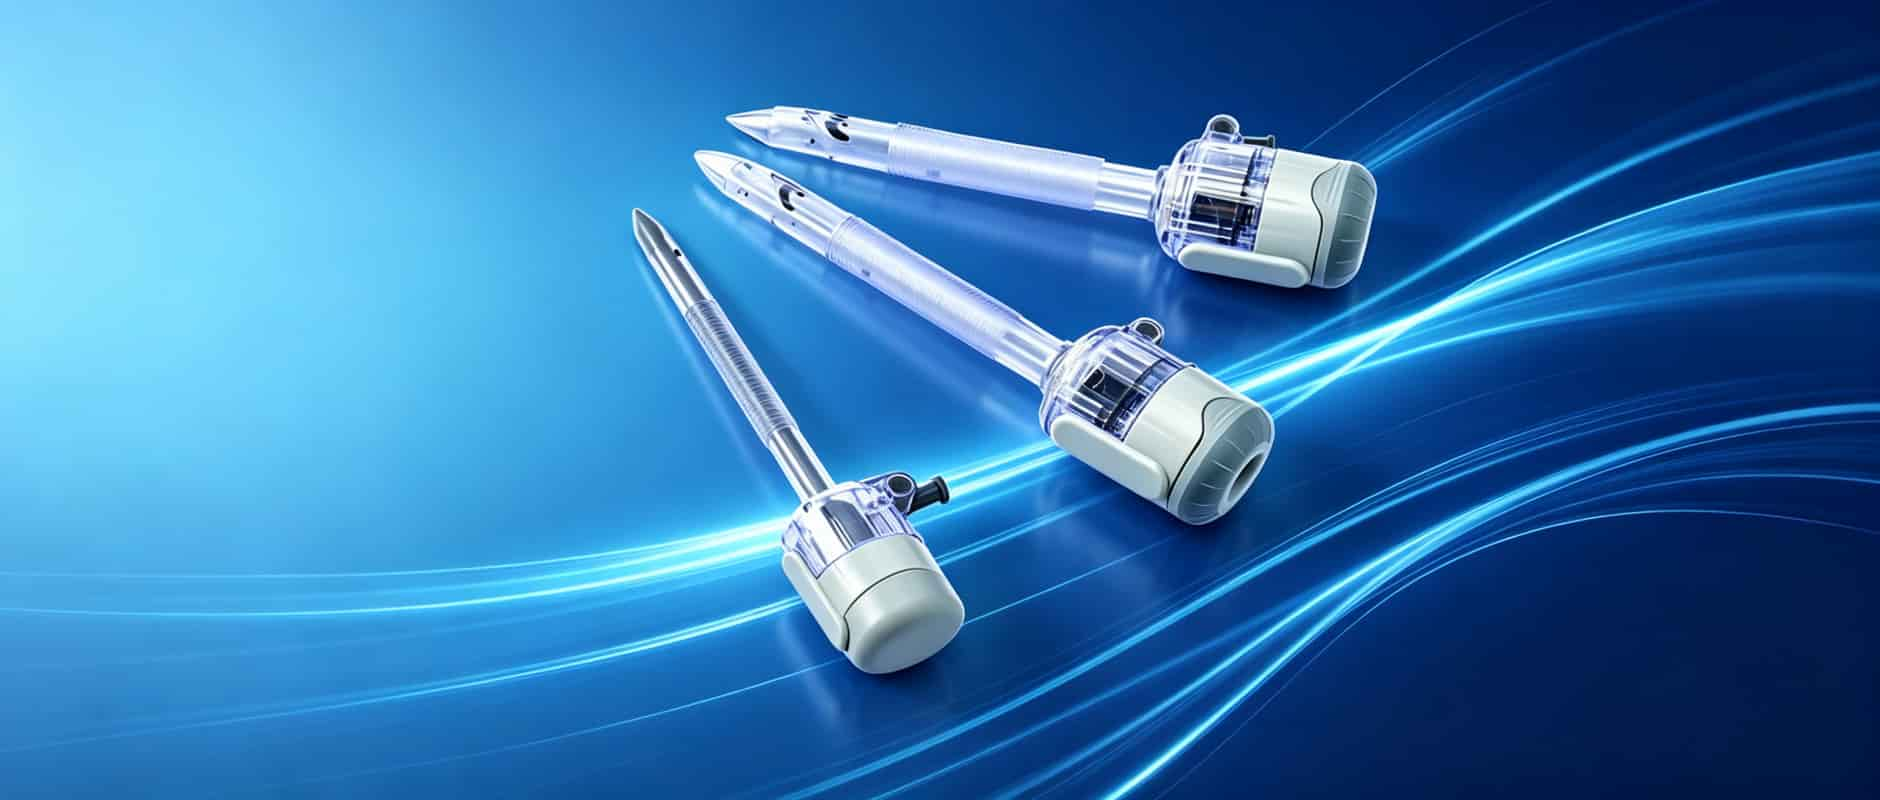
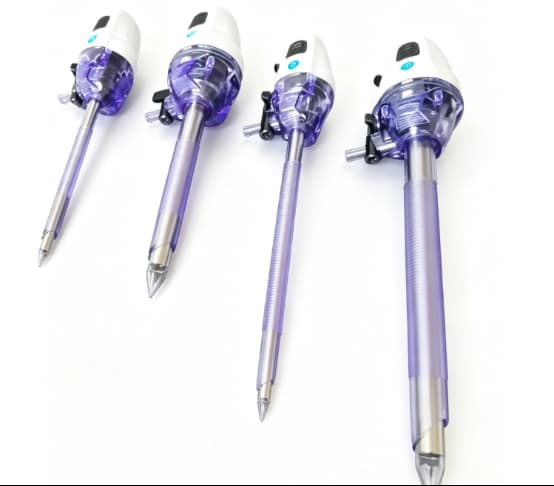
أدى انتشار جراحة المناظير إلى تحويل المبزل أحادي الاستخدام من منتج قياسي واحد إلى عصر من تعدد المواصفات. وبناءً على شهادات التسجيل والاحتياجات السريرية، تُصنف المبازل عادةً حسب القطر الداخلي - 3 مم، 5 مم، 10 مم، 12 مم، 15 مم - وتُصنف كذلك حسب طول القنية (70 مم، 100 مم، 150 مم، إلخ)، وتصميم أحادي المنفذ أو متعدد القنوات، وذو شفرة أو بدون شفرة، وأنواع مرئية أو غير مرئية. وقد أصبح التعامل مع عشرات وحدات التخزين في وقت واحد أمرًا معتادًا للعديد من الشركات المصنعة.
في الوقت نفسه، يُعيد نظام الشراء القائم على الكمية تشكيل هيكل الطلبات في هذا المجال. ففي السنوات الأخيرة، أدرجت العديد من منصات التأمين الطبي الإقليمية المناظير الجراحية ذات الاستخدام الواحد ضمن عمليات الشراء المركزية القائمة على الكمية، مما أدى إلى انخفاض أسعار العطاءات الفائزة بشكل ملحوظ. وبعد تخفيضات الأسعار، لم يعد بإمكان المصنّعين الاعتماد على مواصفات واحدة هي الأكثر مبيعًا، وتتجه هياكل الطلبات بوضوح نحو الإنتاج بكميات صغيرة، وتنوع المنتجات، وتجديد المخزون بشكل متكرر.
أصبحت السيناريوهات الجراحية أكثر تجزئة، وتتقلص الطلبات وتتوزع على نطاق أوسع، وتزداد وتيرة تغيير خطوط الإنتاج. وقد أصبحت القدرة على تغيير خطوط الإنتاج عاملاً أساسياً في تحديد استغلال الطاقة الإنتاجية والقدرة التنافسية في التسليم في عصر الإنتاج بكميات صغيرة وأنواع متعددة.
يركز معظم المديرين على وقت دورة الإنتاج وتكلفة الوحدة، متجاهلين الوقت الضائع في عملية تغيير خط الإنتاج. تشير ملاحظات القطاع إلى أن بعض مصنعي الأجهزة الطبية يقضون من ساعة إلى ساعتين في عملية تغيير واحدة؛ وإذا تم تغيير خط الإنتاج عدة مرات في اليوم، فقد ينخفض وقت الإنتاج الفعلي بنسبة تصل إلى الربع.
مع إجراء ما بين 30 إلى 60 عملية تغيير شهرياً، قد تصل الطاقة الإنتاجية المفقودة بسبب هذه العمليات إلى عشرات الساعات شهرياً. ولا يشمل ذلك حتى الهدر الناتج عن التشغيل التجريبي، ووقت فحص المنتج الأول، ومخاطر الجودة الناجمة عن خلط المواد أو الدفعات أثناء عملية التغيير.
إن تكلفة التحول البطيء لا تقتصر على وقت التوقف فحسب، بل تشمل أيضاً تآكل القدرة على التسليم وهوامش الربح.
باعتبارها أجهزة طبية معقمة من الفئة الثانية، فإن المناظير الطبية التي تستخدم لمرة واحدة تُشكل أربعة تحديات متميزة لعملية التغيير على خطوط التجميع الآلية:
1) تغييرات عديدة ودقيقة في الأدوات والتجهيزات. يتكون المبزل من عدة مكونات: غلاف القنية، وصمام النفخ، ومجموعة منع التسرب، والغطاء النهائي. تتضمن خطوط التجميع الآلية العديد من تجهيزات التحميل، وقوالب تحديد المواقع، وقوالب الضغط، وتجهيزات الفحص. لا يقتصر الانتقال من 5 مم إلى 12 مم على تغيير الأبعاد فحسب، بل يتضاعف عدد الأدوات في كثير من الأحيان، ويصبح من السهل حدوث انحرافات في تحديد المواقع أثناء عملية التبديل.
2) ضعف إدارة معايير العمليات. فعمليات مثل تركيب الكبس، وتجميع الأختام، واختبار إحكام الهواء، واختبار عزم الدوران، جميعها لها معايير محددة. إذا اعتمد تعديل المعايير على فنيين ذوي خبرة "يجدون" القيم الصحيحة يدويًا، فإن كل عملية تغيير تصبح جلسة طويلة من التجربة والخطأ بنتائج غير متسقة بين الورديات.
3) يُعدّ التحقق من الجودة أثناء عملية تغيير المنتج أمرًا لا غنى عنه. فبعد كل عملية تغيير، يجب إتمام فحص المنتج الأول - الأبعاد، وإحكام الإغلاق، وكفاءة الختم، وقوة الثقب، وسلامة التغليف المعقم - ولا يمكن التغاضي عن أيٍّ من هذه الجوانب. في صناعة الأجهزة الطبية، تُعتبر عملية تغيير المنتج نقطة خطر على الجودة، وأي محاولة لتقليص عملية التحقق تُعدّ خطًا أحمر.
4) تتبع المنتجات وتغيير الملصقات. كل مواصفة تتوافق مع رقم دفعة منفصل، ورقم تسلسلي، ونظام تتبع للمواد، ونظام ملصقات خاص. يتطلب خطر خلط المواد والدفعات أثناء تغيير المنتج مزيدًا من الرقابة.
الخطوة الأولى لحل تحدي تغيير خط الإنتاج لا تكمن في شراء معدات جديدة، بل في تحليل عملية تغيير خط الإنتاج بأكملها. نعتمد هنا على منهجية SMED (تبديل القوالب في دقيقة واحدة) المُثبتة في منهجية لين، والتي تُصنف عمليات تغيير خط الإنتاج إلى نوعين:
في معظم الخطوط، يتم بدلاً من ذلك إنجاز قدر كبير من العمل الخارجي الذي كان من الممكن القيام به مسبقاً أثناء فترات التوقف، بينما يتم إطالة العمل الداخلي بسبب العديد من المثبتات والتعديلات المتكررة.
غالباً ما يكون السبب الجذري لبطء عملية التغيير هو تصميم العملية، وليس سرعة العامل.
① أدوات تغيير سريعة معيارية - تحويل "تغيير خط الإنتاج" إلى "تغيير وحدة". تصميم المكونات المشتركة كقواعد قياسية وتغيير الأجزاء الخاصة بالمواصفات فقط. استبدال التثبيت متعدد البراغي بمشابك سريعة الفك، ودبابيس تحديد المواقع، والتثبيت بلمسة واحدة لتقليل وقت التشغيل الداخلي من المصدر.
٢- إدارة المعلمات بنقرة واحدة باستخدام وصفات محددة. ثبّت معلمات تركيب الضغط، واختبار منع تسرب الهواء، واختبار عزم الدوران لكل مواصفة في ملفات الوصفات، وقم بالتبديل بنقرة واحدة أثناء التغيير. هذا يُغني عن التعديل اليدوي القائم على التجربة والخطأ، مع ضمان إمكانية تتبع المعلمات ومطابقتها لمتطلبات التحقق.
③ الفصل والتوازي الداخلي/الخارجي في نظام SMED. انقل جميع العمليات الخارجية إلى الأمام، واجعل عاملين يعملان بالتوازي من كلا جانبي خط الإنتاج، مما يحول العمليات التسلسلية إلى عمليات متوازية - وهي الخطوة ذات أعلى عائد على الاستثمار في ضغط وقت التغيير.
④ إجراءات تغيير موحدة وإدارة مرئية. وضع إجراءات تشغيل قياسية للتغيير وقائمة مراجعة تحدد كل خطوة، وأدواتها، والوقت القياسي اللازم. استخدام أدوات ومواد ثابتة الموقع ومميزة بصريًا، بحيث يتمكن حتى المشغلون الجدد من إتمام عمليات التغيير بسرعة وفقًا للمعايير.
⑤ التحقق المتوازي من العينة الأولى. أثناء عملية تغيير خط الإنتاج، يتم تجهيز أدوات الفحص ووثائق الفحص بالتوازي. وعند الإمكان، يتم إنشاء محطات فحص سريع ضمن خط الإنتاج بحيث لا يضطر تأكيد العينة الأولى إلى الانتظار حتى عودة خط الإنتاج بالكامل، مما يقلل من وقت انتظار التحقق.
⑥ منع الأخطاء وإمكانية التتبع مسبقًا. استخدم مسح الباركود، والترميز اللوني، ومنع الأخطاء الميكانيكية لضمان مطابقة الأدوات والمواد للمواصفات المستهدفة، مما يمنع حدوث أي خلط. قم بالتبديل التلقائي بين تعريف المواد والدفعة عند نقطة التغيير للتحكم في مخاطر خلط الدفعات من المصدر.
باستخدام تحسين يمكن تحقيقه بشكل شائع كمثال (أرقام توضيحية): إذا تم تقليل وقت التغيير الواحد من 90 دقيقة إلى 30 دقيقة، مع 40 تغييرًا شهريًا على خط واحد، يمكن تحرير ما يقرب من 40 ساعة من السعة الفعالة شهريًا - وهو تحسن كبير في OEE والإنتاج لكل مشغل.
والأهم من ذلك، الآثار المترتبة على ذلك:
في ظل الضغط المزدوج المتمثل في الشراء بكميات كبيرة والمنافسة المتجانسة، فإن من يُحسّن استخدام الطاقة الإنتاجية وسرعة الاستجابة للتسليم في ظل الإنتاج بكميات صغيرة وأنواع متعددة، سيحظى بميزة تنافسية من حيث التكلفة وعدد الطلبات. وتتركز هذه الميزة تحديداً في القدرة على تغيير خط الإنتاج.
بالنسبة للمصنعين الذين يخططون لتحديث خطوط تجميع المِبزل، نوصي بتقييم ثلاثة معايير أساسية أولاً: البيانات الفعلية لوقت وتكرار تغيير الإنتاج الحالي، ونسبة العمليات الداخلية إلى الخارجية، ودرجة مرونة الأدوات. بمجرد وضوح هذه المعايير الثلاثة، يصبح تحسين عملية تغيير الإنتاج نقطة انطلاق واضحة.
س1: ما المدة المثلى لعملية تغيير القالب؟ هل يوجد معيار صناعي مُعتمد؟ يرتبط وقت تغيير القالب ارتباطًا مباشرًا بتعقيد خط الإنتاج وعدد المواصفات، لذا لا توجد قيمة قياسية عالمية. مع ذلك، وفقًا لهدف تحسين SMED، عادةً ما تُبقي خطوط الإنتاج المتطورة وقت تغيير القالب في حدود 30 دقيقة، بينما يُفضل أن يكون 10 دقائق (مفهوم "تبديل القالب في دقيقة واحدة"). لتقييم ما إذا كان تغيير القالب لديك طبيعيًا، انظر إلى أمرين: مدى تكرار عمليات تغيير القالب، ونسبة الوقت الفعلي الذي تستغرقه من وقت الإنتاج الفعلي - كلما زادت هذه النسبة، زادت جدوى التحسين.
س٢: هل يؤدي تقصير وقت تغيير الإنتاج إلى المساس بجودة التحقق أو خلق مخاطر تتعلق بالامتثال؟ لا، بشرط أن يكون ما يتم اختصاره هو "الانتظار غير الفعال"، وليس التحقق نفسه. يُعد فحص العينة الأولى، وإحكام الإغلاق، وأداء الختم، وقوة الثقب، وغيرها من عناصر التحقق أثناء تغيير الإنتاج، أمورًا بالغة الأهمية لا يمكن تجاوزها. يركز تحسين SMED على نقل الأعمال التحضيرية - تجهيز المواد، واسترجاع الأدوات، وفحص المعايير - قبل وقت التوقف، بحيث يقتصر وقت التوقف على "الفك/التركيب بالإضافة إلى التحقق اللازم". يمكن تقليل وقت انتظار التحقق نفسه من خلال محطات الفحص السريع المدمجة في خط الإنتاج وتأكيد العينة الأولى بالتوازي، دون تقليل أي من عناصر الفحص.
س٣: مع الطلبات الصغيرة، ما هو حجم الدفعة الذي يبرر تغيير خط الإنتاج؟ هل يُعدّ تغيير خط الإنتاج بشكل متكرر مُجديًا اقتصاديًا؟ المعيار ليس حجم الطلب، بل "تكلفة تغيير خط الإنتاج مقابل فائدته". تنخفض كمية الإنتاج الاقتصادية (EOQ) مع انخفاض وقت تغيير خط الإنتاج - فعندما يُخفّض وقت تغيير خط الإنتاج من 90 إلى 30 دقيقة، يُمكن أن تتحول طلبات الدفعات الصغيرة من غير مربحة إلى مربحة. نوصي بمقارنة "فقدان طاقة تغيير خط الإنتاج × قيمة طاقة الوحدة" مقابل "وقت التسليم/قيمة الطلب المُحررة بعد تغيير خط الإنتاج". في الوقت نفسه، ادمج الطلبات التي لها نفس المواصفات أو نفس فئة العمليات لتقليل عدد عمليات التحويل.
س٤: هل تحسين عملية تغيير الإنتاج مكلف؟ هل يمكن لمصنع صغير بفريق عمل محدود القيام بذلك؟ يمكنك البدء بتحسينات منخفضة التكلفة، وثلاثة إجراءات ذات عائد استثمار مرتفع تكاد لا تكلف شيئًا: ١- تسجيل عملية تغيير الإنتاج بالكامل بالفيديو وتحليلها لتحديد العمليات الداخلية والخارجية؛ ٢- نقل العمليات الخارجية إلى مرحلة متقدمة (تجهيز المواد والأدوات والمعايير مسبقًا)؛ ٣- وضع إجراءات تشغيل قياسية وقائمة مراجعة لعملية تغيير الإنتاج من صفحة واحدة. عادةً ما تُقلل هذه الخطوات الثلاث وحدها وقت تغيير الإنتاج بنسبة ٣٠٪ إلى ٥٠٪. يمكن الاستثمار تدريجيًا في ترقيات الأجهزة، مثل الأدوات المعيارية وإدارة المعايير القائمة على الوصفات، بعد التحقق من فوائدها.
س٥: ما هي الفوائد المباشرة التي يوفرها توفير الوقت للعملاء والطلبات؟ تتمثل الفائدة المباشرة في قدرة التسليم: فكلما كان التحول أسرع، زادت الطلبات الصغيرة والعاجلة التي يمكن تلبيتها بنفس الطاقة الإنتاجية، وزادت سرعة الاستجابة لطلبات القيمة مقابل السعر وطلبات القنوات. في الوقت نفسه، تتحسن مرونة الإنتاج، مما يسمح لك بترتيب تسلسلات الإنتاج حسب الطلب وتقليل مخزون المنتجات النهائية ورأس المال العامل. من وجهة نظر العميل، يعني ذلك فترات انتظار أقصر وإمدادات أكثر استقرارًا.


 IPv6 الشبكة المدعومة
ترك رسالة
امسح ضوئيًا إلى WeChat/WhatsApp :