ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.
.
من شركة سينريت للأتمتة | الصناعة: الجراحة طفيفة التوغل · المستلزمات الطبية
بالنسبة لمصنعي المعدات الأصلية ومصنعي العقود الذين ينتجون المناظير الجراحية لإجراءات التنظير البطني والتنظير الداخلي، هناك رقمان أهم من غيرهما: عدد الوحدات المنتجة في الساعة، وعدد الوحدات السليمة منها. زيادة معدل الإنتاج في الساعة بشكل مفرط يؤدي إلى ارتفاع معدلات العيوب؛ بينما يؤدي التمسك الشديد بالإنتاجية إلى دفع ثمن آلة تعمل دون داعٍ. تشرح هذه المقالة متوسط معدل الإنتاج الواقعي في الساعة لخط تجميع مناظير أوتوماتيكي بالكامل، والأهم من ذلك، الأدوات الهندسية التي تتيح زيادة السرعة دون التأثير على الإنتاجية.
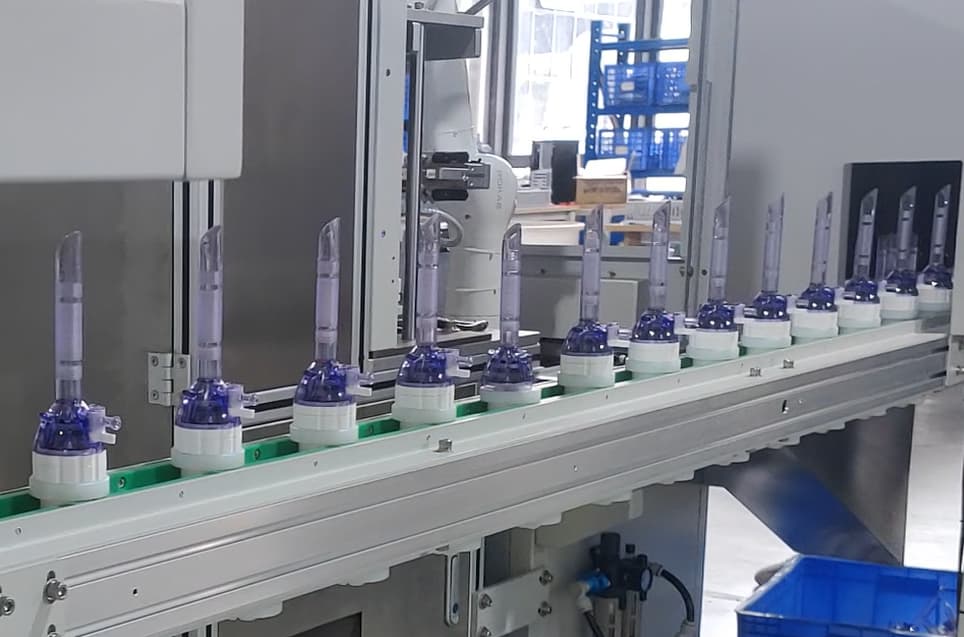
يقيس معدل الإنتاج في الساعة (UPH) الإنتاجية عبر خط الإنتاج بأكمله - بدءًا من تغذية أول مكون وحتى خروج المبزل النهائي والمختبر من المحطة - بما في ذلك عمليات التغيير والتوقفات القصيرة وحلقات إعادة العمل. وهو ليس زمن دورة أسرع محطة يتم قياسه بمعزل عن غيرها.
يُعد وقت التاكت أساس أي عملية حسابية:
معدل الإنتاج في الساعة = 3600 ÷ زمن الدورة (بالثواني)
إذا أكمل خط الإنتاج تركيب مبزل واحد كل 6 ثوانٍ بمعدل ثابت، فإن الإنتاجية الاسمية تبلغ حوالي 600 وحدة في الساعة. عمليًا، يكون الإنتاج الثابت أقل من الرقم النظري بعد خصم حالات التوقفات الصغيرة، وانحشار المغذي، والتحقق المجدول. ميّز دائمًا ثلاثة أرقام: الدورة النظرية UPH, أظهر/تأهل UPH، و نوبة عمل مستمرة UPHينبغي اتخاذ قرارات الشراء بناءً على القرار الأخير.
لا توجد إجابة واحدة قياسية في هذا المجال، لأن الإنتاج يتناسب طرديًا مع خيارات التصميم. كمرجع تخطيطي، يُصمم خط تجميع المِبزل الأوتوماتيكي بالكامل عادةً ليعمل في نطاق تقريبي 400-600 وحدة في الساعة بالنسبة للمبزل النموذجي متعدد المكونات (الهيكل، والصمام/الختم، وأنبوب القنية، والمسد، وما إلى ذلك)، وذلك حسب:
يجب التحقق من الأرقام الدقيقة لمنتج معين من خلال مقارنة المواصفات الفعلية للمنتج ونتائج التجارب العملية. اعتبر النطاق المذكور أعلاه مرجعًا للتخطيط، وليس ضمانًا.
في خط المبزل، لا تعني السرعة بالضرورة الجودة الأفضل - لأسباب ميكانيكية قبل أن تكون إحصائية:
هذه هي المقايضة الحقيقية: خط إنتاج مُصمم خصيصًا للسرعة يُنتج وحدات أكثر، لكن بمعدل وحدات جيدة أقل، لذا يمكن أن ينخفض صافي إنتاجية الوحدة في الساعة (العائد × إنتاجية الوحدة في الساعة) فعليًا.
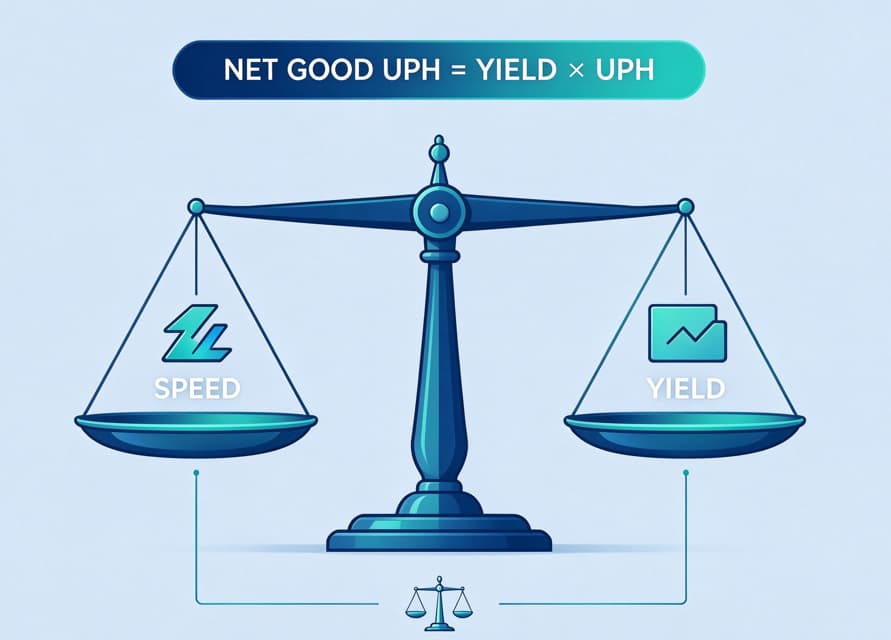
الهدف هو زيادة صافي الخير UPHوليس سرعة الدورة الخام. العوامل المؤثرة، بالترتيب الذي تطبقه به معظم فرق الأتمتة:
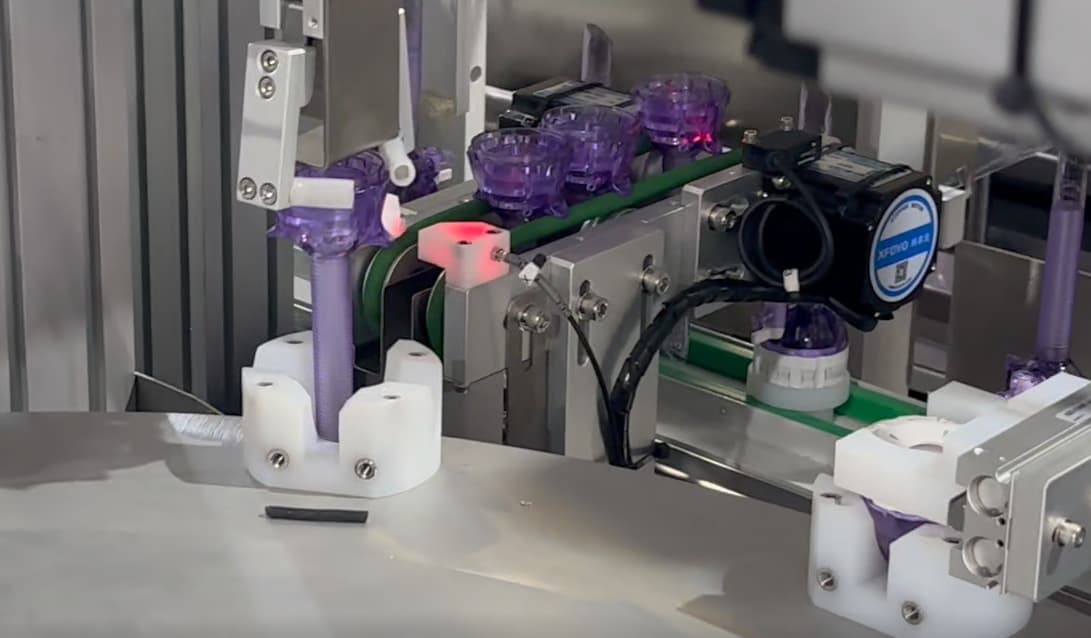
إن تصنيع المِبزل ليس مجرد تجميع خفيف عادي. يجب أن يشمل خط الإنتاج أيضًا ما يلي:
هذه المتطلبات تدفعك نحو خط سريع و مُجهّز بأجهزة قياس - وليس جهازاً يتخلى عن التحقق من أجل الحصول على رقم رئيسي في الساعة.
رقم تخطيطي واقعي لـ خط تجميع مبزل أوتوماتيكي بالكامل وهو في حدود 400-600 وحدة في الساعة يعتمد ذلك على مدى تعقيد المنتج وتصميم المحطة، ويجب أن يكون الرقم الذي تلتزم به دائمًا هو الرقم الذي تم إثباته واستدامته. إن الطريقة الذكية لزيادة الإنتاج هي رفع مستوى الإنتاج. صافي الخير UPHحدد نقطة الاختناق، واحمِ المكونات الحساسة بمعالجة دقيقة، وتحقق أثناء العملية، وقم بالتوازي بدلاً من مجرد التسريع. في المستلزمات الطبية الاستهلاكية، الوحدات الجيدة هي الأهم.
إذا كنت تقوم بتحديد حجم خط إنتاج جديد أو إعادة موازنة خط إنتاج موجود، فتحدث إلى مهندس أتمتة لديه خبرة خاصة بالمبزل قبل تحديد هدف معين - فالقرار الصحيح في مرحلة التخطيط يوفر أكبر قدر من المال لاحقًا.
س1: ما هو معدل الإنتاج النموذجي في الساعة لخط تجميع المِبزل الأوتوماتيكي بالكامل؟
ج: كمرجع تخطيطي، يتراوح معدل الإنتاج التقريبي بين 400 و600 وحدة في الساعة للمبزل متعدد المكونات، وذلك حسب عدد الأجزاء وتصميم المحطة ومواصفات الجودة. تأكد من الرقم الدقيق من خلال مقارنة العرض التوضيحي الفعلي لخط الإنتاج والإنتاج التجريبي.
س2: ما الفرق بين معدل الرفع النظري ومعدل الرفع المستدام؟
ج: تفترض القيمة النظرية للوحدة في الساعة عدم وجود توقفات؛ أما القيمة الفعلية للوحدة في الساعة فتُطرح منها حالات التوقفات الصغيرة، واختناقات خطوط التغذية، وعمليات التحقق. لذا، يجب دائمًا تحديد السعة بناءً على القيمة الفعلية للوحدة في الساعة.
س3: هل تؤدي زيادة سرعة خط الإنتاج إلى انخفاض الإنتاجية؟
ج: نعم، يمكن ذلك ببساطة عن طريق تقليل وقت التوقف أو زيادة التسارع. يتطلب الحفاظ على الإنتاجية عند السرعات العالية معالجة دقيقة، وتحققًا أثناء العملية، ومحطات متوازية بدلاً من محطات فردية أسرع.
س4: كيف يمكنك تحسين الإنتاجية دون إبطاء خط الإنتاج؟
أ: ابحث عن نقطة الاختناق وقم بإصلاحها، وأضف مخازن مؤقتة، وانقل عملية الفحص إلى داخل العملية، وقم بتشغيل مراقبة العمليات الإحصائية بحيث يتم اكتشاف الانحراف قبل أن يصبح حدث عيب.
س5: هل يمكن لنفس الخط التعامل مع نماذج مختلفة من المبزل؟?
ج: عادةً نعم، مع تغيير الأدوات. تتيح لك المحطات المعيارية وأدوات التغيير السريع إعادة توازن خط الإنتاج لنماذج مختلفة؛ ضع في اعتبارك وقت التغيير عند حساب وحدات الإنتاج في الساعة.


 IPv6 الشبكة المدعومة
ترك رسالة
امسح ضوئيًا إلى WeChat/WhatsApp :